logo
dobra cena  W Internecie

Szczegóły produktów

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
Dysza SMT
Created with Pixso. Dysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486AB

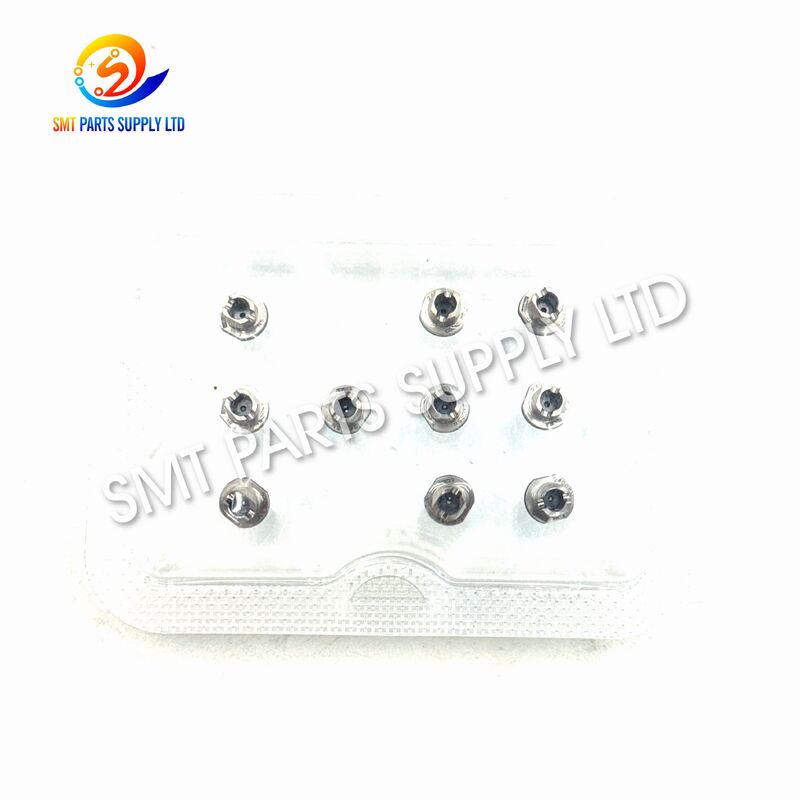
Dysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486AB

Nazwa Marki: Panasonic
Numer modelu: N610119486AB
Szczegółowe informacje
Miejsce pochodzenia:
CHINY I JAPONIA
Odniesienie do marki:
Panasonica
Nazwa produktu:
Ceramiczna dysza umieszczająca SMT
modelu produktu:
240CSN
Podstawowy numer części:
N610119486AB
Powiązane odniesienia:
N610040853AC, pod warunkiem potwierdzenia konfiguracji
Kategoria produktu:
Dźwięk maszyny SMT
Typ dyszy:
Dysza zbierająca próżnię
Materiał końcówki:
Ceramiczny
Zewnętrzna średnica końcówki:
Ř2,4 mm
Wewnętrzny otwór próżniowy:
Ř1,8 mm
Typowe przykłady komponentów:
3216 R/C, 4532 R/C, TAN-X
Kompatybilna seria maszyn:
CM, DT i NPM
Typowe odniesienie do maszyny:
CM402, CM602, wybrane konfiguracje NPM i DT
Podkreślić:

Keramiczna dysza SMT

,

Keramiczna dysza SMT o średnicy zewnętrznej Ø2

,

4 mm

Opis produktu

Dysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486AB

Dysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486ABDysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486ABDysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486AB

Ceramiczna dysza SMT Panasonic 240CSN, oznaczona numerem części N610119486AB, jest przeznaczona do odbierania próżni, transportu, wyrównywania i umieszczania zgodnych elementów do montażu powierzchniowego. Jest powszechnie stosowany w wybranych konfiguracjach maszyn typu pick-and-place CM, DT i NPM wyposażonych w odpowiednią głowicę dyszy.

Dysza posiada ceramiczną końcówkę zbierającą o nominalnej średnicy zewnętrznej Ø2,4 mm i otworze podciśnieniowym Ø1,8 mm. Taka konstrukcja zapewnia odpowiednią powierzchnię styku dla wybranych elementów układu scalonego średniej wielkości, w tym typowych pakietów rezystorów lub kondensatorów 3216 i 4532 oraz kompatybilnych elementów tantalowych.

Zaprojektowana do wymiany produkcyjnej, konserwacji zapobiegawczej, renowacji linii i magazynowania części zamiennych, dysza 240CSN pomaga producentom utrzymać stabilną wydajność zbierania i ograniczyć przerwy spowodowane zużytymi, zablokowanymi, pękniętymi lub nieprawidłowo dobranymi dyszami.

Ostateczną zgodność należy zawsze potwierdzić w zależności od modelu maszyny, typu głowicy rozmieszczającej, istniejącej liczby dysz, wymiarów komponentów, kształtu górnej powierzchni i parametrów produkcyjnych.


Identyfikacja produktu

Przedmiot Informacje o produkcie
Odniesienie do marki produktu Panasonica
Model produktu 240CSN
Podstawowy numer części N610119486AB
Kategoria produktu Dysza SMT Pick-and-Place
Typ końcówki Ceramiczna końcówka do zbierania próżni
Nominalna średnica zewnętrzna Ř2,4 mm
Nominalne otwarcie próżni Ř1,8 mm
Typowe przykłady komponentów 3216 R/C, 4532 R/C, TAN-X
Kompatybilne rodziny maszyn Wybrane konfiguracje CM, DT i NPM
Główna funkcja Odbiór i rozmieszczenie komponentów
Pozycja montażowa Kompatybilna stacja dysz z głowicą umieszczającą
Aplikacja Produkcja elektroniki SMT
Cel dostawy Magazyn części zamiennych, konserwacji i części zamiennych

Kluczowe zalety produktu

Korzyść Wartość produkcyjna
Ceramiczna końcówka przetwornika Zapewnia twardą, stabilną powierzchnię styku podczas powtarzających się cykli nakładania
Zdefiniowana średnica końcówki Zapewnia stały kontakt z kompatybilnymi powierzchniami komponentów
Kontrolowane otwieranie próżniowe Pomaga utrzymać stabilne ssanie podczas podnoszenia i ruchu
Wyczyść identyfikację modelu Upraszcza zamawianie, przechowywanie i zarządzanie konserwacją
Wymienna konstrukcja Umożliwia wymianę dyszy bez wymiany całej głowicy
Szerokie odniesienie do maszyny Dotyczy wybranych konfiguracji głowic CM, DT i NPM
Wsparcie konserwacyjne Pomaga przywrócić stabilność podbieracza po zużyciu lub zanieczyszczeniu dyszy
Opakowania eksportowe Nadaje się do międzynarodowej dystrybucji części zamiennych

Przyczyna: Typowe problemy SMT związane ze stanem dyszy

Dysza typu pick-and-place to mały element, ale ma bezpośredni wpływ na niezawodność pobierania, stabilność elementu, rozpoznawanie obrazu, dokładność umieszczenia i ciągłość produkcji.

Gdy dysza ulegnie zużyciu, zatkaniu, uszkodzeniu lub będzie nieodpowiednia dla danego elementu, maszyna może generować powtarzające się błędy, nawet jeśli inne systemy działają prawidłowo.

1. Zużyta powierzchnia odbioru

Ciągły kontakt z komponentami może stopniowo zmieniać profil końcówki dyszy. Zużycie może zmniejszyć dostępną powierzchnię uszczelniającą i spowodować niestabilny odbiór próżni.

Typowe wyniki obejmują:

  • Zwiększona liczba błędów odbioru komponentów.
  • Komponenty poruszają się po odbiorze.
  • Obrót elementu podczas ruchu głowy.
  • Nieregularne pozycje rozmieszczenia.
  • Wyższa częstotliwość ponawiania prób.
  • Zmniejszona wydajność produkcji.

2. Zablokowany kanał próżniowy

Kurz, pozostałości kleju, pasta lutownicza, resztki opakowań i małe cząstki komponentów mogą przedostać się do wewnętrznego kanału próżniowego.

Częściowo zablokowana dysza może nadal zbierać niektóre składniki, ale siła ssania może być nierówna. Utrudnia to identyfikację usterki podczas produkcji.

3. Pęknięta końcówka ceramiczna

Ceramiczne końcówki zapewniają doskonałą stabilność wymiarową, ale mogą zostać uszkodzone w wyniku uderzenia, nieprawidłowej obsługi, kolizji z maszyną lub nadmiernej siły montażowej.

Nawet małe pęknięcie może mieć wpływ na:

  • Uszczelnienie próżniowe.
  • Bilans kontaktowy.
  • Wyrównanie komponentów.
  • Powtarzalność odbioru.
  • Trwałość końcówki.
  • Rozpoznawanie maszynowe.

4. Nieprawidłowy rozmiar dyszy

Zbyt mała dysza może nie zapewniać wystarczającej powierzchni styku lub siły utrzymywania próżni.

Zbyt duża dysza może stykać się z:

  • Zaciski komponentów.
  • Podwyższone struktury opakowań.
  • Pobliskie komponenty.
  • Kieszenie na taśmę.
  • Powierzchnie podajnika.
  • Wrażliwe obszary optyczne.

Prawidłowy dobór dyszy musi uwzględniać nie tylko długość i szerokość elementu.

5. Nieprawidłowa pozycja odbioru

Odpowiednia dysza może nadal działać słabo, jeśli zaprogramowana pozycja pobierania nie jest wyśrodkowana na stabilnej powierzchni elementu.

Podbieranie niecentrycznie może powodować:

  • Przechylenie komponentu.
  • Rotacja podczas ruchu.
  • Błędy korekcji wzroku.
  • Przesunięcie miejsca docelowego.
  • Składnik spada.
  • Uszkodzenie opakowania.

6. Niewłaściwe ustawienia próżni

Niewystarczająca próżnia może spowodować upadek elementów podczas ruchu.

Nadmierne podciśnienie może spowolnić uwalnianie komponentów lub zwiększyć ryzyko wybrania wielu cienkich części z nieodpowiedniego opakowania.

7. Nieprawidłowa wysokość umieszczenia

Jeżeli wysokość pobierania jest zbyt niska, dysza może nadmiernie dociskać element lub kieszeń podajnika.

Jeśli wysokość zbierania jest zbyt duża, dysza może nie zapewnić całkowitego uszczelnienia z powierzchnią elementu.

8. Zły stan podajnika

Problemy ze zbieraniem nie zawsze są spowodowane przez dyszę. Zużyty podajnik, nieprawidłowe położenie taśmy, niestabilna kieszeń na komponenty lub problem z taśmą maskującą mogą powodować podobne objawy.

Dlatego też dyszę, podajnik, system podciśnienia, kalibrację głowicy, ustawienia wizyjne i program należy sprawdzać łącznie.


Typowe objawy produkcyjne i możliwe przyczyny

Objaw produkcyjny Możliwa przyczyna związana z dyszą
Częsty błąd odbioru Zablokowany otwór podciśnieniowy lub zużyta powierzchnia podbierająca
Komponent spada podczas ruchu Niewystarczające uszczelnienie lub nieprawidłowy rozmiar dyszy
Komponent obraca się po podniesieniu Podbieracz niecentryczny lub nierówny kontakt dyszy
Błąd rozpoznawania wzroku Niestabilne położenie elementu lub brudna dysza
Przesunięcie miejsca docelowego Zużycie dyszy, bicie lub nieprawidłowa kalibracja
Uszkodzenie powierzchni elementu Nadmierne ciśnienie pobierania lub nieodpowiedni rozmiar końcówki
Powolny cykl produkcyjny Powtarzająca się korekta odbioru lub ponowne próby rozpoznania
Nieregularne wydanie Zanieczyszczony kanał lub nieodpowiedni czas podciśnienia
Alarm dyszy maszyny Nieprawidłowa instalacja lub problem z rozpoznawaniem dysz
Krótka żywotność dyszy Kolizja, złe prowadzenie lub niewłaściwa konserwacja

Rozwiązanie: Użyj właściwej dyszy 240CSN

Zainstalowanie właściwej dyszy 240CSN może pomóc w przywróceniu zamierzonego interfejsu zbierającego pomiędzy głowicą umieszczającą a kompatybilnymi komponentami.

Ceramiczna końcówka zapewnia kontrolowaną powierzchnię styku, a otwór podciśnieniowy o średnicy 1,8 mm umożliwia utrzymanie podciśnienia w trakcie przenoszenia elementu.

Prawidłowo wybrana i zainstalowana dysza może pomóc w poprawie:

Stabilność odbioru

Odpowiednia powierzchnia zbierająca zapewnia bardziej spójny kontakt pomiędzy dyszą a elementem.

Trzymanie komponentów

Stabilny przepływ podciśnienia pomaga utrzymać bezpiecznie zamocowany element podczas przyspieszania, obracania, kontroli wizyjnej i ruchu w kierunku płytki drukowanej.

Powtarzalność rozmieszczenia

Spójna pozycja pobierania i orientacja komponentów pomagają maszynie zastosować dokładne korekty rozmieszczenia.

Ciągłość produkcji

Wymiana zużytej lub pękniętej dyszy może zmniejszyć liczbę powtarzających się alarmów pobierania, ręcznych interwencji i przestojów w produkcji.

Wydajność konserwacji

Wyraźnie zidentyfikowany model 240CSN i numer części N610119486AB ułatwiają zarządzanie zakupami i częściami zamiennymi.

Ochrona komponentów

Właściwy rozmiar dyszy może zmniejszyć niepotrzebny kontakt z końcówkami komponentów lub wrażliwymi strukturami opakowania.


Oczekiwane usprawnienia operacyjne

Obszar ulepszeń Potencjalny wynik
Stabilność próżni Bardziej spójne trzymanie komponentów
Wskaźnik powodzenia odbioru Mniej nieudanych prób odbioru
Pozycja komponentu Ograniczony ruch lub rotacja
Rozpoznawanie wizji Bardziej stabilna prezentacja komponentów
Dokładność umieszczenia Lepsza powtarzalność przy zaprogramowanych współrzędnych
Dostępność maszyny Mniej przerw związanych z dyszami
Czas konserwacji Szybsza wymiana i rozwiązywanie problemów
Kontrola zapasów Łatwiejsze zarządzanie modelami i numerami części

Wynik końcowy zależy od całego procesu produkcyjnego. Nowa dysza nie jest w stanie samodzielnie skorygować uszkodzeń podajnika, błędów kalibracji głowicy, usterek systemu podciśnieniowego, nieprawidłowego programowania lub nieodpowiedniego opakowania komponentów.


Dane techniczne

Specyfikacja Bliższe dane
Nazwa produktu Ceramiczna dysza umieszczająca SMT 240CSN
Numer modelu 240CSN
Podstawowy numer części N610119486AB
Typ produktu Dysza zbierająca próżnię
Materiał końcówki Ceramiczny
Nominalna średnica zewnętrzna końcówki Ř2,4 mm
Nominalny otwór wewnętrzny Ř1,8 mm
Zasada odbioru Podciśnienie podciśnieniowe
Typowe przykłady komponentów 3216 R/C, 4532 R/C, TAN-X
Odniesienie do kompatybilnej maszyny Wybrane systemy CM, DT i NPM
Typowe modele maszyn CM402, CM602, wybrane maszyny NPM i DT
Kompatybilność głowicy Potwierdź zgodnie z zainstalowaną konfiguracją głowicy
Główny cel Podnoszenie, trzymanie, przenoszenie i umieszczanie komponentów SMD
Metoda instalacji Stacja mocowania dysz z głowicą rozmieszczającą
Środowisko operacyjne Linia produkcyjna SMT
Opcje warunku Potwierdź zgodnie z wyceną
Kontrola Wygląd, końcówka, kanał próżniowy, model i ilość
Opakowanie Indywidualne opakowanie ochronne
Jednostka zamawiająca Sztuka
Wymaganie niestandardowe Dostępne według próbki lub potwierdzonej specyfikacji

Wyjaśnienie kodu dyszy

Oznaczenie modelu pomaga kupującym zrozumieć podstawową konfigurację dysz.

Element kodu Ogólne znaczenie
240 Rozmiar dyszy i odniesienie do struktury
C Oznaczenie końcówki ceramicznej
S Specyficzna konfiguracja strukturalna dyszy
N Konfiguracja znakowania rozpoznawczego dla kompatybilnych aplikacji NPM
N610119486AB Podstawowy numer części produktu

Kod dyszy nie powinien być używany jako jedyny standard zgodności. Klienci powinni również sprawdzić istniejącą dyszę, model maszyny, typ głowicy, pakiet komponentów i wymiary fizyczne.


Porównanie dysz tej samej serii

Model dyszy Wspólny numer części Materiał końcówki Typowa pozycja selekcji
225CSN N610119479AB Ceramiczny Aplikacje do odbioru małych komponentów
226CSN N610119480AB Ceramiczny Małe prostokątne elementy chipowe
230CSN N610119484AB Ceramiczny Małe i średnie pakiety komponentów
235CSN N610119485AB Ceramiczny Zastosowania w komponentach o średniej wielkości chipie
240CSN N610119486AB Ceramiczny Średnie elementy wymagające szerszej okrągłej powierzchni styku
256CSN N610148260AA Ceramiczny Większe lub wyspecjalizowane zastosowania komponentów

Porównanie to ma charakter wstępny. Właściwy model zależy od górnej powierzchni komponentu, masy, wysokości, geometrii opakowania, środka odbioru, programu maszyny i konfiguracji głowicy.


240CSN i podobne modele serii 240

Model Podstawowa różnica Przypomnienie o wyborze
240C Wersja z końcówką ceramiczną do konkretnej konfiguracji głowicy Potwierdź typ głowicy i interfejs dyszy
240CN Model z końcówką ceramiczną z konfiguracją rozpoznawania znaczników Potwierdź wymagania dotyczące kodu kreskowego lub rozpoznawania
240CS Konstrukcja z ceramiczną końcówką dla kompatybilnych głowic maszyn Sprawdź dokładnie istniejący model dyszy
240CSN Struktura końcówki ceramicznej z konfiguracją rozpoznawania NPM Potwierdź N610119486AB i zainstalowaną głowicę

Modele te mogą wyglądać podobnie, ale nie należy zakładać, że są zamienne.

Zawsze sprawdzaj:

  • Kompletne oznaczenie dyszy.
  • Oryginalny numer części.
  • Całkowita długość dyszy.
  • Konstrukcja montażowa.
  • Konstrukcja kołnierzowa.
  • Znak rozpoznawczy.
  • Geometria końcówki.
  • Specyfikacja głowicy maszyny.

Aplikacja

Dysza Panasonic 240CSN jest stosowana w automatycznych procesach montażu SMT wymagających stabilnego odbioru próżni i dokładnego rozmieszczenia kompatybilnych elementów elektronicznych.

Elektronika użytkowa

Odpowiednie środowiska produkcyjne mogą obejmować:

  • Tablice sterujące inteligentnym domem.
  • Produkty audio i wideo.
  • Sterowniki urządzeń gospodarstwa domowego.
  • Moduły wystawowe.
  • Przenośne urządzenia elektroniczne.
  • Zasilacze i ładowarki.

Elektronika samochodowa

Potencjalne zastosowania obejmują:

  • Moduły sterujące pojazdem.
  • Tablice sterujące oświetleniem.
  • Zespoły czujników.
  • Moduły zarządzania energią.
  • Jednostki komunikacyjne.
  • Elektronika deski rozdzielczej.

Elektronika Przemysłowa

Dysza może mieć zastosowanie w produkcji polegającej na:

  • Programowalne sterowniki.
  • Zasilacze przemysłowe.
  • Tablice sterowania silnikami.
  • Sprzęt automatyki.
  • Systemy monitorowania.
  • Interfejsy komunikacyjne.

Produkty komunikacyjne

Kompatybilne rozmieszczenie komponentów może być wymagane w przypadku:

  • Sprzęt sieciowy.
  • Moduły bezprzewodowe.
  • Płytki przetwarzające sygnał.
  • Terminale komunikacyjne.
  • Sprzęt do transmisji danych.
  • Systemy sterowania antenowego.

Elektronika oświetleniowa

Dysza może obsługiwać zgodne rozmieszczenie komponentów w przypadku:

  • Płyty sterowników LED.
  • Sterowniki oświetlenia.
  • Obwody konwersji mocy.
  • Moduły inteligentnego oświetlenia.
  • Przemysłowe zespoły oświetleniowe.

Elektronika medyczna i laboratoryjna

Jeżeli wymagania dotyczące komponentów i procesów są odpowiednie, zastosowania mogą obejmować:

  • Sprzęt monitorujący.
  • Instrumenty laboratoryjne.
  • Elektronika diagnostyczna.
  • Moduły sterujące.
  • Przenośne urządzenia elektroniczne.

Typowe scenariusze użycia

Scenariusz użycia Zamiar
Zaplanowana konserwacja Wymień dysze, zanim wydajność stanie się niestabilna
Naprawa awaryjna Przywróć produkcję po uszkodzeniu lub zablokowaniu końcówki
Wprowadzenie nowego produktu Sprawdź przydatność dyszy dla nowego pakietu komponentów
Zmiana produkcji Przygotuj zestawy dysz dla różnych programów PCB
Regeneracja maszyn Wymień zużyte części eksploatacyjne głowicy umieszczającej
Pończochy z częściami zamiennymi Przechowuj zapasy awaryjne w pobliżu linii produkcyjnej
Produkcja kontraktowa Obsługa wielu produktów i typów komponentów klientów
Służba zagraniczna Dostarczaj części do konserwacji dla międzynarodowych fabryk

Dysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486ABDysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486ABDysza ceramiczna SMT Panasonic 240CSN CM DT NPM N610119486AB

Jak to działa

Krok 1: Instalacja dyszy

Dyszę 240CSN instaluje się w kompatybilnej stacji dysz lub interfejsie głowicy umieszczającej.

Miejsce montażu musi być czyste, nieuszkodzone i wolne od luźnych cząstek.

Krok 2: Rozpoznanie maszyny

Maszyna potwierdza typ dyszy poprzez obowiązującą metodę rozpoznawania i program produkcyjny.

Nieprawidłowa identyfikacja dyszy może skutkować włączeniem alarmu lub niewłaściwą obsługą komponentów.

Krok 3: Pozycjonowanie odbioru

Głowica umieszczająca przesuwa się nad kieszeń podajnika zawierającą zaprogramowany komponent.

Maszyna ustawia dyszę zgodnie z określonymi współrzędnymi odbioru.

Krok 4: Kontakt z dyszą

Ceramiczna końcówka zbliża się do powierzchni elementu.

Prawidłowa wysokość pobierania pozwala dyszy na utworzenie odpowiedniego kontaktu bez wywierania nadmiernego nacisku.

Krok 5: Aktywacja próżniowa

Podciśnienie jest przykładane przez otwór podciśnieniowy Ø1,8 mm.

Element jest dociskany do końcówki dyszy.

Krok 6: Podnoszenie komponentów

Głowica umieszczająca podnosi element z kieszeni na taśmę, tacy, podajnika sztyftów lub innego systemu podawania.

Krok 7: Kontrola wizyjna

System wizyjny maszyny sprawdza położenie, obrót i orientację komponentu.

Program umieszczający oblicza wymaganą korektę.

Krok 8: Transfer komponentów

Głowica transportuje komponent w kierunku zaprogramowanej lokalizacji PCB.

Dysza musi utrzymywać stabilne ssanie podczas ruchu i obrotu.

Krok 9: Umieszczenie PCB

Głowica umieszczająca opuszcza element na pastę lutowniczą lub określone położenie płytki.

Kontrolowana siła umieszczania pomaga zapobiegać uszkodzeniom podzespołów lub płytek PCB.

Krok 10: Uwolnienie próżni

Maszyna zatrzymuje próżnię i uwalnia element.

Następnie dysza powraca do następnego cyklu umieszczania.


Tabela procesów roboczych

Etap procesu Wymagania dotyczące dyszy
Rozpoznawanie maszynowe Prawidłowy model i identyfikacja
Podejście do odbioru Dokładna pozycja i prawidłowa wysokość
Kontakt powierzchniowy Stabilny kontakt bez nadmiernego nacisku
Aktywacja próżniowa Wyczyść kanał wewnętrzny
Podnoszenie komponentów Wystarczająca siła trzymania
Ruch głowy Stabilna orientacja komponentów
Kontrola wzroku Spójna prezentacja komponentów
Umieszczenie Dokładna pozycja zwolnienia
Uwalnianie próżni Płynna separacja komponentów
Powtarzana operacja Stabilna wydajność w ciągłych cyklach

Jak wybrać odpowiednią dyszę

1. Potwierdź model maszyny

Podaj pełne oznaczenie maszyny.

Przykłady mogą obejmować:

  • CM402.
  • CM602.
  • Seria NMP.
  • Seria DT.
  • Inne kompatybilne konfiguracje.

Sama rodzina maszyn może nie wystarczyć, ponieważ na tej samej platformie można zainstalować różne głowice.

2. Potwierdź typ głowicy umieszczającej

Głowa umieszczająca określa:

  • Interfejs do montażu dyszy.
  • Długość dyszy.
  • Metoda rozpoznawania.
  • Obsługiwany rozmiar komponentu.
  • Maksymalna waga komponentu.
  • Wydajność próżni.
  • Szybkość umieszczania.

Dyszę 240CSN należy zamówić dopiero po potwierdzeniu kompatybilności głowicy.

3. Sprawdź istniejące oznaczenie dyszy

Dostarcz wyraźne zdjęcia przedstawiające:

  • Pełny korpus dyszy.
  • Ceramiczna końcówka odbiorcza.
  • Kołnierz.
  • Znak rozpoznawczy.
  • Drukowany model.
  • Etykieta z numerem części.
  • Interfejs instalacyjny.

4. Podaj wymiary komponentu

Należy uwzględnić następujące dane:

Szczegóły komponentu Wymagane informacje
Długość Milimetry
Szerokość Milimetry
Wysokość Milimetry
Waga Przybliżona wartość
Typ opakowania Rezystor, kondensator, tantal lub inny
Górna powierzchnia Płaskie, zakrzywione, zagłębione, wypukłe lub nieregularne
Centrum odbioru Dostępna powierzchnia kontaktu
Opakowanie Taśma, taca, tuba lub luzem

5. Zbadaj powierzchnię komponentu

Końcówka dyszy powinna stykać się ze stabilnym obszarem.

Unikaj wybierania dyszy, która dotyka:

  • Odsłonięte terminale.
  • Podniesione etykiety.
  • Soczewki optyczne.
  • Otwarte dziury.
  • Delikatne okładki.
  • Nierówne powierzchnie formowane.
  • Wrażliwe struktury elektryczne.

6. Potwierdź wymagany obszar odbioru

Profil stykowy Ø2,4 mm powinien pasować do stabilnej górnej powierzchni elementu.

Dysza nie może wystawać poza korpus komponentu ani stykać się z sąsiednimi konstrukcjami opakowania.

7. Oceń wagę komponentu

Cięższe elementy wymagają wystarczającej siły utrzymywania próżni i stabilnej powierzchni styku.

Należy również wziąć pod uwagę przyspieszenie komponentu i prędkość maszyny.

8. Przejrzyj prędkość produkcji

Umieszczenie przy dużej prędkości powoduje powstawanie większych sił przyspieszających.

Dysza, która działa podczas testów ręcznych, może nadal stać się niestabilna przy pełnej prędkości produkcyjnej.

9. Potwierdź wymagania dotyczące uznania

Oznaczenie „N” jest powiązane z konfiguracją rozpoznawania stosowaną przez kompatybilne systemy NPM.

Sprawdź, czy maszyna wymaga odpowiedniej funkcji rozpoznawania dysz.

10. Przeprowadź próbę próbną

W przypadku nowej aplikacji zacznij od:

  • Odbiór przy niskiej prędkości.
  • Ręczna kontrola komponentów.
  • Potwierdzenie rozpoznania wzroku.
  • Kontrola położenia-położenia.
  • Monitorowanie stabilności próżni.
  • Stopniowe zwiększanie prędkości.

Informacje wymagane przed wyceną

Wymagane informacje Powód
Model produktu Potwierdza wymagania 240CSN
Numer części Potwierdza N610119486AB
Model maszyny Identyfikuje zgodność platformy
Typ głowy Potwierdza interfejs mocowania dyszy
Zdjęcie istniejącej dyszy Umożliwia wizualne porównanie
Pakiet komponentów Obsługuje wstępną selekcję
Wymiary komponentów Potwierdza przydatność obszaru styku
Wymagana ilość Określa wycenę i opakowanie
Miejsce docelowe dostawy Obsługuje obliczenia wysyłki
Wymagany warunek Potwierdza żądaną klasę dostaw
Wymóg inspekcji Definiuje oczekiwania dotyczące kontroli jakości
Żądana data dostawy Obsługuje planowanie dostępności

Pełna informacja umożliwia szybszą ocenę zgodności i zmniejsza ryzyko otrzymania nieodpowiedniej dyszy.


Kontrola jakości

Weryfikacja modelu

Model dyszy i numer części należy sprawdzić z zamówieniem.

Kontrola wyglądu

Dyszę należy sprawdzić pod kątem:

  • Spękanie.
  • Odkształcenie.
  • Zanieczyszczenie.
  • Ciężkie zadrapania.
  • Uszkodzenia uderzeniowe.
  • Brak identyfikacji.
  • Nienormalne zużycie.

Kontrola końcówki ceramicznej

Ceramiczna końcówka głowicy powinna mieć:

  • Pełna powierzchnia styku.
  • Brak widocznych żetonów.
  • Brak większych uszkodzeń krawędzi.
  • Brak zanieczyszczeń klejem.
  • Brak zablokowanego otwarcia.

Kontrola przejścia próżniowego

Kanał wewnętrzny powinien umożliwiać czysty przepływ powietrza.

Zablokowane przejście może znacznie zmniejszyć wydajność zbierania.

Kontrola konstrukcji montażowej

Obszar instalacji powinien odpowiadać potwierdzonej konfiguracji głowicy.

Kontrola ilości

Ilość w opakowaniu powinna odpowiadać zamówieniu i liście pakowania.

Kontrola opakowań

Każda dysza powinna być zabezpieczona przed:

  • Uderzenie.
  • Pył.
  • Wilgoć.
  • Kontakt od końcówki do końcówki.
  • Wibracje transportowe.

Tabela kontroli przed wysyłką

Przedmiot kontroli Inspekcja w centrum uwagi
Model produktu 240CSN
Podstawowy numer części N610119486AB
Materiał końcówki Ceramiczny
Stan końcówki Brak widocznych pęknięć i odprysków
Otwór próżniowy Czysto i bez przeszkód
Interfejs montażowy Poprawna, potwierdzona struktura
Obszar uznania Przejrzyste i nieuszkodzone
Ogólny wygląd Czyste i wolne od deformacji
Ilość Kolejność dopasowań
Opakowanie Indywidualnie chronione

Zalecenia dotyczące instalacji

  1. Zatrzymaj maszynę zgodnie z zatwierdzoną procedurą konserwacji.
  2. Przesuń głowicę umieszczającą do bezpiecznej pozycji konserwacyjnej.
  3. Usuń istniejącą dyszę, stosując odpowiednią metodę postępowania.
  4. Sprawdź stację dysz pod kątem kurzu lub połamanego materiału.
  5. Oczyść obszar montażu za pomocą zatwierdzonego narzędzia konserwacyjnego.
  6. Unikaj dotykania ceramicznej końcówki gołymi palcami.
  7. Zamontuj dyszę 240CSN bez użycia nadmiernej siły.
  8. Sprawdź, czy dysza jest prawidłowo osadzona.
  9. Sprawdź rozpoznawanie maszyny.
  10. Wykonaj test odbioru przy niskiej prędkości.
  11. Sprawdź dopasowanie pola widzenia i wydanie komponentu.
  12. Wznów produkcję z pełną prędkością dopiero po stabilnych testach.

Zalecenia dotyczące konserwacji

Codzienna kontrola wzrokowa

Sprawdź końcówkę dyszy pod kątem widocznych zanieczyszczeń, pęknięć i nietypowego zużycia.

Regularne czyszczenie

Stosować zatwierdzoną metodę czyszczenia dyszy SMT.

Nie wkładaj twardych metalowych przedmiotów do ceramicznego otworu.

Kontrola wydajności próżni

Monitoruj trendy błędów pobierania i wydajność podciśnienia.

Stopniowy wzrost błędów może wskazywać na częściowo zablokowaną dyszę.

Kontrola kolizji

Wyjmij i sprawdź dyszę natychmiast po zderzeniu głowicy lub nietypowym zatrzymaniu maszyny.

Właściwe przechowywanie

Umieścić dysze w poszczególnych przegródkach.

Unikaj kontaktu końcówek ceramicznych ze sobą.

Zapisy konserwacji

Nagrywać:

  • Model dyszy.
  • Numer części.
  • Data instalacji.
  • Linia maszynowa.
  • Pozycja głowy.
  • Data sprzątania.
  • Historia usterek.
  • Powód wymiany.

Zalecany harmonogram konserwacji

Częstotliwość Zalecane działanie
Każda zmiana Kontrola wzrokowa
Codziennie Czyszczenie powierzchni i przegląd błędów odbioru
Tygodnik Kontrola kanału próżniowego
Podczas Przełączenia Potwierdź dopasowanie modelu dyszy i komponentu
Po kolizji Natychmiastowy demontaż i kontrola
Po powtarzających się błędach odbioru Wyczyść, przetestuj lub wymień
Podczas konserwacji zapobiegawczej Porównaj wszystkie pozycje dysz
Przed przechowywaniem Oczyścić, osuszyć, oznaczyć i zabezpieczyć

Rzeczywiste okresy między konserwacjami zależą od wielkości produkcji, czystości warsztatu, materiału komponentu, stanu podajnika i prędkości maszyny.


Opakowanie

Etap pakowania Opis
Przygotowanie powierzchni Produkt sprawdzony i wyczyszczony
Ochrona końcówek Ceramiczna końcówka zabezpieczona przed uderzeniami
Indywidualne opakowanie Każda dysza pakowana osobno
Identyfikacja Model i ilość wyraźnie oznaczone
Opakowanie wewnętrzne Pudełko ochronne lub taca
Opakowanie zewnętrzne Eksportuj karton
Kontrola ilości Sprawdzone przed zapieczętowaniem
Znak wysyłki Dodano zgodnie z wymaganiami zamówienia

Specjalne etykiety, zapisy kontroli lub niestandardowe opakowanie można omówić przed potwierdzeniem zamówienia.


Zalety zakupów

Wyczyść dane produktu

Model 240CSN i numer części N610119486AB są wyraźnie podane, aby ułatwić wyszukiwanie.

Pomoc dotycząca kompatybilności

Informacje o maszynie, głowicy, podzespole i istniejących dyszach można sprawdzić przed potwierdzeniem zamówienia.

Elastyczna ilość

Można omówić zamówienia próbne, ilości konserwacyjne i zakupy dotyczące wielkości produkcji.

Ochronne opakowanie eksportowe

Indywidualna ochrona pomaga zmniejszyć uszkodzenia końcówek ceramicznych podczas transportu międzynarodowego.

Kontrola przed wysyłką

Model produktu, wygląd, stan końcówki, przejście próżniowe i ilość można sprawdzić przed wysyłką.

Odpowiedni dla wielu typów kupujących

Ten produkt jest odpowiedni dla:

  • fabryki SMT.
  • Producenci elektroniki.
  • Firmy EMS.
  • Zespoły utrzymania maszyn.
  • Renowatorzy sprzętu.
  • Dystrybutorzy części zamiennych.
  • Zagraniczne firmy handlowe.
  • Dostawcy usług technicznych.

Często zadawane pytania

P1: Jaki jest główny numer części dyszy Panasonic 240CSN?

Podstawowy numer części to N610119486AB. Kupujący powinni potwierdzić istniejące oznaczenie dyszy, model maszyny, typ głowicy i konstrukcję fizyczną przed złożeniem zamówienia, ponieważ podobne modele dysz z serii 240 nie są automatycznie wymienne.

P2: Które maszyny mogą używać dyszy 240CSN?

Dysza jest powszechnie kojarzona z wybranymi konfiguracjami maszyn typu pick-and-place CM, DT i NPM. Zgodność zależy od zainstalowanej głowicy umieszczającej, interfejsu dyszy, systemu rozpoznawania i programu maszyny, a nie tylko od nazwy rodziny maszyn.

P3: Jakie elementy może zbierać dysza 240CSN?

Typowe odniesienia do zastosowań obejmują zestawy rezystorów lub kondensatorów 3216 i 4532 oraz kompatybilne komponenty tantalowe. Rzeczywista przydatność zależy od wymiarów elementu, masy, wysokości, kształtu górnej powierzchni, środka odbioru, ustawień podciśnienia i szybkości produkcji.

P4: Dlaczego nowa dysza nadal powoduje błędy zbierania?

Problem może być związany z położeniem podajnika, opakowaniem komponentów, zasilaniem próżniowym, kalibracją głowicy, wysokością pobierania, ustawieniami wizyjnymi, zaprogramowaniem maszyny lub nieprawidłowym wyborem dyszy. Przed wymianą dodatkowych części należy sprawdzić cały proces odbioru.

P5: Jakie informacje są wymagane do dokładnej wyceny?

Proszę podać model dyszy, numer części, kompletny model maszyny, typ głowicy rozmieszczającej, zdjęcia istniejących dysz, wymiary komponentów, opakowanie komponentów, wymaganą ilość, miejsce dostawy, żądany stan oraz wszelkie specjalne wymagania dotyczące kontroli lub pakowania.


Skontaktuj się z nami

Skontaktuj się z nami w sprawie dostępności produktów, wyceny, czasu realizacji, przeglądu zgodności, wymagań kontrolnych i ustaleń dotyczących międzynarodowej dostawy.

Aby otrzymać szybszą i dokładniejszą ofertę, prosimy o dołączenie:

  • Model produktu: 240CSN.
  • Numer części: N610119486AB.
  • Kompletny model maszyny.
  • Typ głowicy pozycjonującej.
  • Istniejące fotografie dysz.
  • Nazwa komponentu i opakowanie.
  • Wymiary komponentów.
  • Wymagana ilość.
  • Kraj dostawy.
  • Żądany termin dostawy.
  • Wymagany stan produktu.
  • Specjalne wymagania dotyczące pakowania lub kontroli.

Obsługujemy zamówienia próbne, wymagania dotyczące regularnej konserwacji, zakup części zamiennych do linii produkcyjnych i zapytania dotyczące ilości dystrybutorów.